
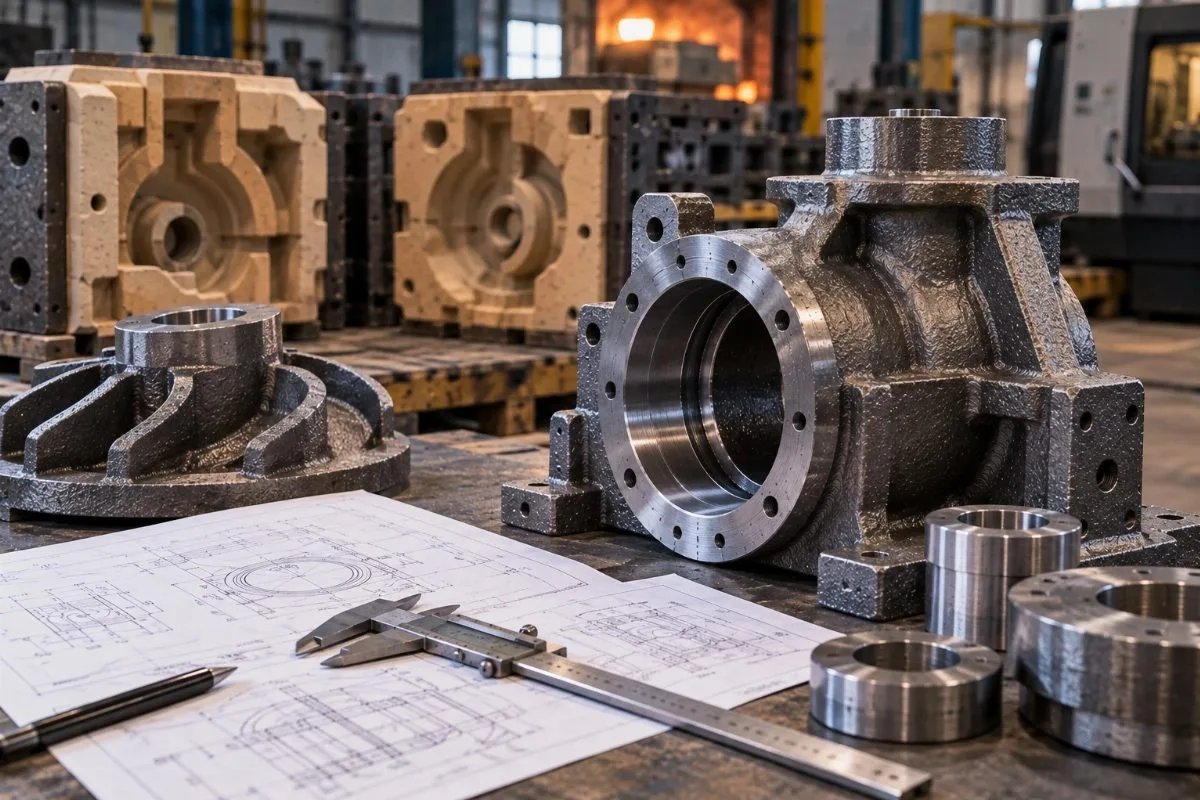
Изготовление стальной детали по чертежу требует согласования конструкторских требований с возможностями литейной технологии. Рабочая документация описывает готовое изделие, тогда как производству необходимо дополнительно определить, какой должна быть литая заготовка, где разместить поверхность разъема, какие элементы выполнить стержнями и какие участки оставить под механическую обработку.
Поэтому литье из стали по чертежам начинается с технологического анализа детали. Помимо размеров и допусков, учитывают назначение изделия, материал, наличие внутренних полостей, требования к ответственным поверхностям и условия дальнейшей эксплуатации. Для ремонтного производства дополнительно могут использоваться образцы деталей и документация на существующий узел.
Анализ чертежа перед изготовлением отливки
Первоначальная задача технолога — определить, какие элементы готовой детали можно сформировать непосредственно литьем, а какие рациональнее получить после механической обработки. От этого зависит конструкция модели, положение детали в форме и расположение технологических элементов.
Какие данные имеют значение для производства
Данные чертежа | Влияние на технологию |
|---|---|
Габаритные размеры | Определяют общую конфигурацию модели и отливки |
Допуски | Показывают, какие поверхности требуют последующей обработки |
Посадки | Определяют требования к ответственным сопрягаемым поверхностям |
Внутренние полости | Могут потребовать применения стержневой оснастки |
Шероховатость поверхностей | Помогает определить необходимость механической обработки |
Материал | Задает требования к применяемой стали и контролю |
Почему чертеж готовой детали не является готовой технологией
Конструктор задает конечную геометрию изделия, но литейная технология требует дополнительных решений. В модель могут закладываться припуски, уклоны и изменения, необходимые для формовки. Поэтому перед изготовлением оснастки чертеж анализируют с точки зрения получения качественной отливки и последующей обработки.
Конструкция оснастки и формирование геометрии
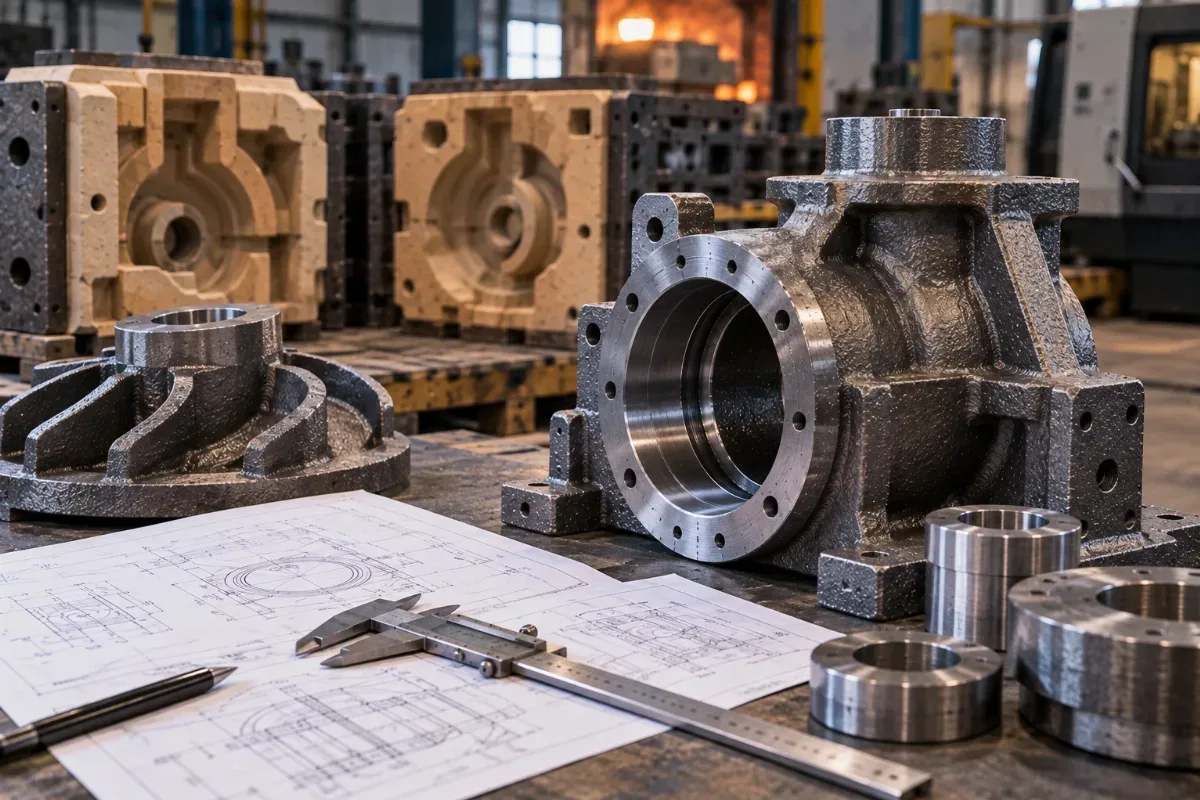
После анализа документации определяется конструкция модельной и, при необходимости, стержневой оснастки. Важным решением становится расположение поверхности разъема формы. Оно должно позволять сформировать геометрию детали и извлечь модель без неоправданного усложнения технологического процесса.
Что учитывают при проектировании формы
поверхность разъема и положение детали в форме;
технологические уклоны на формообразующих поверхностях;
наличие внутренних отверстий, каналов и полостей;
расположение стержней и способы их фиксации;
припуски на поверхности, которые будут обрабатываться;
массивные участки и переходы между различными сечениями;
условия подвода и питания металла.
Припуск должен учитывать последующую операцию
На литой поверхности невозможно автоматически получить те же размеры и состояние поверхности, которые требуются для точной посадки. Поэтому на участках, предназначенных для обработки, оставляют технологический припуск. Его величина зависит от конкретной детали, способа получения заготовки и требований последующей операции и не может назначаться одинаково для всех изделий.
Получение отливки и контроль соответствия
После подготовки оснастки формируется литейная форма, подготавливается металлический расплав и выполняется заливка. На качество результата влияют не только параметры металла, но и правильность сборки формы, положение стержней, конструкция литниковой системы и особенности затвердевания конкретной детали.
Последовательность производства по чертежу
Проверка и анализ конструкторской документации.
Определение требований к стали и условиям эксплуатации детали.
Разработка литейной технологии и конструкции оснастки.
Определение припусков на механическую обработку.
Изготовление или подготовка модельной и стержневой оснастки.
Формовка, подготовка расплава и заливка металла.
Выбивка, очистка и удаление технологических элементов.
Проверка отливки перед передачей на механическую обработку.
Обработка ответственных поверхностей и окончательный контроль.
Контроль связывает чертеж с готовым изделием
Этап | Что проверяется |
|---|---|
До изготовления | Полнота чертежа, требования к материалу и технологические особенности конструкции |
После формовки | Правильность сборки формы, положение стержней и формообразующих элементов |
После выбивки | Внешнее состояние, геометрия и наличие видимых дефектов |
После обработки | Размеры, посадки, взаимное расположение и состояние ответственных поверхностей |
Перед передачей заказчику | Соответствие готовой детали согласованной технической документации |
При изготовлении деталей для украинских предприятий важна также согласованность между литейным и механическим производством. Если отливка предназначена для ремонта существующего оборудования, желательно заранее определить базовые поверхности, сопряжения и размеры узла. Это позволяет не только изготовить заготовку по чертежу, но и обеспечить ее последующую установку без изменения конструкции оборудования.
Работа по чертежам в стальном литье поэтому представляет собой не простое копирование геометрии, а последовательный перевод конструкторской модели в технологический процесс. Качество конечной детали зависит от того, насколько согласованы материал, оснастка, припуски, условия получения отливки, механическая обработка и контроль.